
Le matériel pour soudure comprend le poste, mais aussi les consommables adaptés au métal, les accessoires de raccordement, l’outillage et les protections. Pour acheter sans oublier l’essentiel, commencez par identifier vos travaux et votre procédé : MMA, MIG-MAG ou TIG. Ce choix détermine une grande partie de l’équipement nécessaire et évite d’accumuler des accessoires incompatibles.
Partir des pièces à souder avant de choisir le poste
Avant de comparer les appareils, précisez la nature du métal, l’épaisseur des pièces, la fréquence d’utilisation et le lieu de travail. Une réparation occasionnelle sur chantier ne pose pas les mêmes contraintes qu’une fabrication régulière en atelier. L’alimentation électrique disponible, le poids du poste et la possibilité de transporter une bouteille de gaz comptent également.
Sur une fiche produit, examinez la plage d’intensité, les procédés réellement disponibles et le facteur de marche : il indique la durée d’utilisation possible dans les conditions annoncées par le fabricant. Une intensité maximale élevée ne suffit donc pas à juger l’adéquation d’un poste à un travail prolongé.
Un appareil multiprocédé peut être pertinent si vos travaux le justifient. Vérifiez toutefois ce qui est livré : torche, porte-électrode, câbles, pince de masse et accessoires gaz ne sont pas systématiquement tous inclus. La présence d’une fonction TIG, par exemple, ne signifie pas nécessairement que l’ensemble nécessaire à son utilisation figure dans le carton.
Comparez le coût de l’équipement prêt à travailler, pas seulement celui du générateur. Intégrez les protections, les premiers consommables, l’outillage manquant et, si nécessaire, la fourniture de gaz. Pour débuter, mieux vaut un ensemble cohérent pour un procédé qu’un poste polyvalent privé de ses accessoires indispensables.
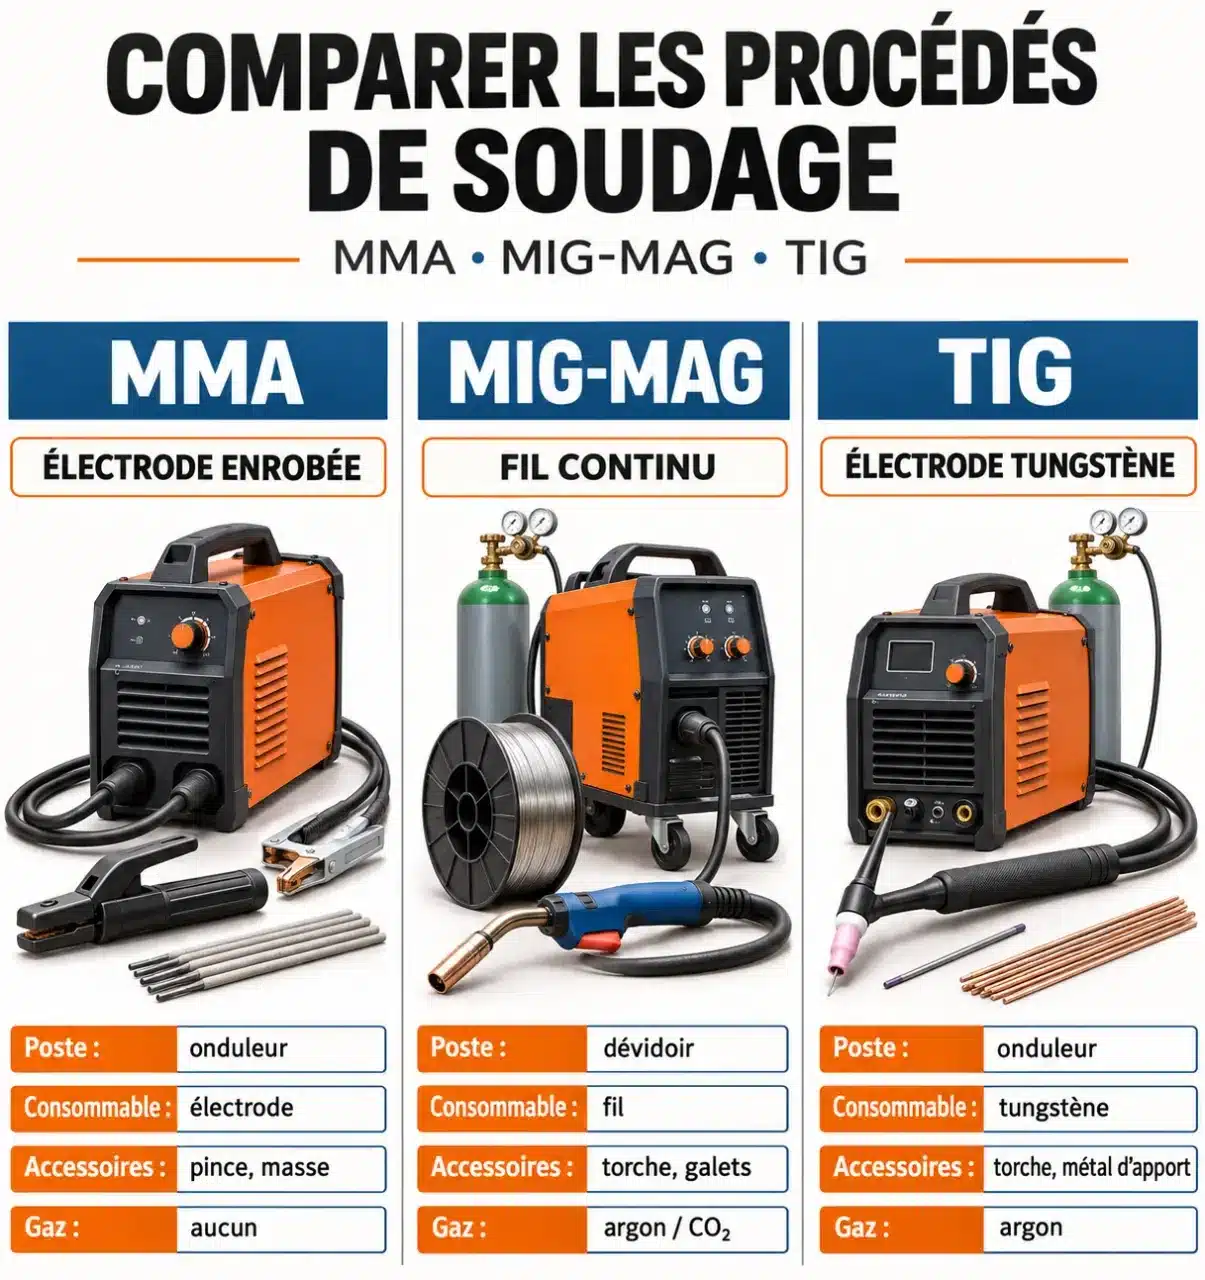
MMA, MIG-MAG ou TIG : trois ensembles de matériel distincts
Le procédé détermine le consommable et la manière de l’amener au bain de fusion. Les accessoires ne sont donc pas interchangeables par défaut, même lorsqu’ils se ressemblent.
| Procédé | Consommables | Accessoires à prévoir | Protection gazeuse |
|---|---|---|---|
| MMA | Électrodes enrobées | Porte-électrode, câbles, pince de masse | Pas de bouteille de gaz pour ce procédé |
| MIG-MAG | Bobine de fil compatible avec le métal | Torche, galets, gaine, tubes-contacts, buses | Gaz adapté au fil, au métal et au procédé |
| TIG | Électrode tungstène et, selon l’assemblage, baguettes d’apport | Torche et consommables compatibles avec celle-ci | Gaz adapté à l’application |
Le métal et le diamètre commandent les compatibilités
Pour les électrodes, fils et baguettes, choisissez une nuance adaptée au métal à assembler. Le diamètre dépend notamment de l’épaisseur, de l’intensité utilisée et des capacités du poste. En MIG-MAG, vérifiez aussi la correspondance entre fil, galets, gaine et tube-contact.
Une bobine peut ainsi être décrite par un fil de diamètre 0,8 mm, un poids de 5 kg et un diamètre de bobine D 200 mm. Ces informations répondent à des besoins différents : passage du fil, quantité disponible et encombrement dans le dévidoir. Un fil adapté au travail ne garantit pas que sa bobine entre dans votre poste.
Le gaz constitue un circuit complet
Pour le soudage sous protection gazeuse, prévoyez la bouteille, un détendeur-débitmètre compatible, le tuyau et les raccords appropriés. L’argon pur et les mélanges argon-CO₂ répondent à des applications différentes : suivez les préconisations associées au métal et au consommable, sans choisir un gaz uniquement sur son prix.
L’oxygène-acétylène relève d’un équipement oxygaz distinct ; ce n’est pas un substitut à la protection gazeuse d’un poste MIG-MAG ou TIG. Fixez les bouteilles contre le basculement et contrôlez l’état ainsi que l’étanchéité des raccordements avant utilisation.
Préparer un espace sûr et des pièces bien maintenues
Les équipements de protection font partie du budget initial. Prévoyez une cagoule de soudage adaptée au procédé et à l’intensité, des gants de soudeur, une veste protectrice et des chaussures appropriées. Vérifiez les caractéristiques annoncées et l’état des équipements : une désignation commerciale ne suffit pas à établir leur niveau de protection.
Les fumées demandent une attention spécifique. Organisez leur captage au plus près de l’émission et la ventilation du local ; une protection respiratoire adaptée peut compléter ces mesures selon les risques. Elle ne remplace pas la maîtrise des émissions. Protégez également les personnes proches contre les rayonnements et les projections, et éloignez les matières inflammables.
Préparer, positionner et finir : l’outillage à ne pas oublier
Une brosse et une meuleuse équipée d’accessoires adaptés servent à préparer les surfaces puis à réaliser les finitions. Choisissez les outils selon le métal et évitez de transférer des contaminants d’un matériau à l’autre. Les produits de préparation doivent être compatibles avec le soudage et utilisés conformément à leur notice.
- Table de soudage stable : pour disposer d’un support approprié et organiser les assemblages.
- Serre-joints et brides : pour immobiliser les pièces pendant le positionnement.
- Équerres magnétiques : pour faciliter certains montages, sans remplacer systématiquement le bridage.
- Marteau à piquer : pour retirer le laitier lorsque le procédé en produit.
- Chariot porte-poste : pour faciliter les déplacements avec un rangement sécurisé.
Un anti-adhérent peut faciliter le nettoyage des projections dans les usages prévus par son fabricant. Il ne corrige toutefois ni une surface mal préparée ni des réglages inadaptés.
Prévoir l’usure et organiser les prochains achats
Un arc instable, des à-coups d’alimentation ou des cordons irréguliers peuvent signaler une pièce usée, mais aussi un problème de réglage ou de préparation. Avant de remplacer un ensemble complet, contrôlez les connexions, la pince de masse et, en MIG-MAG, le cheminement du fil : galets, gaine et tube-contact. Effectuez ces opérations poste arrêté et selon sa notice.
Inspectez les petites pièces comme sous une loupe : un orifice de tube-contact déformé, une buse encombrée de projections ou une référence presque effacée mérite une vérification. Conservez l’emballage étiqueté d’une pièce neuve pour comparer sa géométrie et sa référence à celles de la pièce déposée. Cette comparaison évite de racheter un accessoire seulement « ressemblant », dont le filetage ou les dimensions seraient incompatibles.
Gardez un jeu d’avance de pièces critiques correspondant à votre torche et à vos consommables habituels. Les tubes-contacts et buses méritent notamment une réserve lorsque leur indisponibilité immobiliserait votre travail. Remplacez les éléments dégradés sans attendre qu’ils provoquent des défauts répétés.
Rangez les consommables par procédé, nuance et diamètre, dans leurs emballages identifiés et à l’abri de l’humidité. Respectez les conditions de conservation propres aux électrodes ; ne leur appliquez pas un séchage improvisé. Un contrôle du stock chaque mois, complété avant un chantier important, permet d’anticiper les manques.
Pour finaliser votre panier, vérifiez chaque ligne : compatibilité avec le poste, utilité pour le travail prévu, quantité nécessaire et disponibilité des pièces de remplacement. C’est cette cohérence entre poste, consommables, accessoires et protection qui rend un équipement réellement exploitable.